


PVC 폼 보드Celuka 보드, Forex 보드 또는 확장 PVC라고도 알려진 이 보드는 어디에나 있습니다. 광고, 가구, 실내 장식, 포장. 거의 모든 산업 분야에서 활용되고 있는 소재입니다. 그러나 구입하는 기계가 실제로 안정적이고 고품질의 보드를 일관되게 생산할 수 있는지 여부는 결코 장비 이름에 관한 것이 아닙니다. 선택, 조정, 유지 관리 방법을 이해하고 있는지 여부입니다.
압출기는 분말을 흡입하고 시트를 출력합니다. 이 과정의 어느 시점에서든 문제가 발생하면 제품은 이를 크고 명확하게 표시합니다.
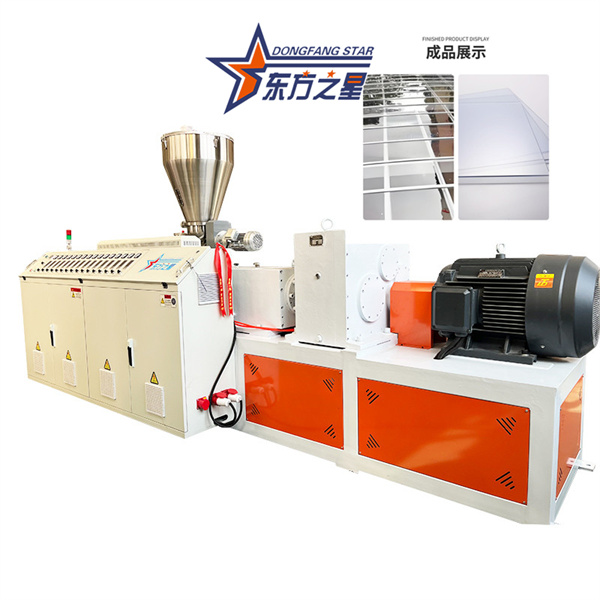
PVC 폼 보드 압출 라인의 핵심은 전체 다운스트림 라인과 쌍을 이루는 원추형 트윈 스크류 압출기입니다. 왜 원추형 트윈 스크류인가? PVC 분말은 열 안정성이 좋지 않기 때문입니다. 단축 압출기는 너무 많은 마찰열을 발생시켜 분말이 녹기도 전에 분해되기 시작합니다. 반면에 원추형 트윈 스크류는 압출 중 과도한 마찰열을 방지하여 용융물 분해를 방지합니다. 안정적인 출력, 우수한 혼합 및 탁월한 가소성을 제공하므로 경질 PVC 제품 제조에 적합한 선택입니다.
장비를 선택할 때는 용량과 제품 사양부터 시작하세요. 시간당 생산량은 압출기 모델에 따라 다릅니다. 일반적인 구성에서 SJZ65/132 공동 압출기와 쌍을 이루는 SJZ80/156 메인 압출기는 보드 너비가 1220mm~2050mm이고 두께가 3mm~30mm이며 시간당 400~500kg을 생산합니다. 두꺼운 보드(20mm 이상)의 경우 더 높은 토크의 압출기가 필요합니다. 보드가 넓을수록 다이 설계 및 냉각 교정 섹션이 더 까다로워집니다. 이는 일반 기계로 속일 수 있는 것이 아닙니다.
다운스트림 라인도 마찬가지로 중요합니다. 압출기는 심장입니다. 보정 테이블, 냉각 랙, 운반 장치 및 절단 스테이션은 보드의 평탄도와 치수 정확도를 결정합니다. 장비를 구매할 때 화려한 메인 압출기 사양을 살펴보는 시간을 줄이고 전체 라인을 평가하는 데 더 많은 시간을 투자하세요.
PVC 폼 보드의 가장 일반적인 품질 문제는 부서지기 쉬운 보드입니다. 보드 파손 문제의 90% 이상은 제조 방식이 아니라 가소성 불량으로 인해 발생합니다.
가소화는 PVC 분말이 스크류 내부에서 가열되고 절단되어 분자 사슬이 완전히 열리고 얽히게 하는 과정입니다. 가소화가 불완전하면 보드 내부는 제대로 반죽되지 않은 반죽과 같아서 느슨하고 인성이 부족하며 부서지기 쉽습니다.
가소성을 판단하려면 느낌이나 외관에 의존하지 마십시오. 메인 압출기 모터 전류를 살펴보세요.
전류가 너무 낮음: 가소화가 불충분함. 재료가 너무 "미끄럽고" 점성이 있는 용융물을 형성하지 않았으며 제대로 작업되지 않았습니다.전류가 너무 낮으면 서두르지 말고 공식을 변경하십시오. 영역 3과 4(가소화 및 압축 영역)의 온도를 2~3°C 높입니다. 용융 점도가 상승하고, 스크류 저항이 증가하며, 전류가 상승합니다. 온도를 조정한 후 시스템이 안정화될 때까지 15~20분 정도 기다렸다가 전류 변화를 관찰하고 전류가 목표 값 근처에서 안정화될 때까지 작은 단계로 미세 조정합니다.
PVC 폼 보드 압출 온도 제어는 까다롭기로 악명이 높습니다. 온도가 너무 높으면 재료가 배럴 내부에서 조기에 거품이 발생하여 용융 균열이 발생하고 보드 표면이 거칠어집니다. 너무 낮으면 가소성이 불완전해 기판 표면이 고르지 않게 된다.
전체 라인의 온도 제어는 일반적으로 세 가지 영역을 따릅니다.
| 존 | 위치 | 원칙 |
|---|---|---|
| 가열 구역 | 벤트 포트 전(피드 섹션 + 압축 섹션) | 약간 높은 온도, 빠른 입열 |
| 항온대 | 벤트 포트 후(벤트 섹션 + 계량 섹션) | 전단열은 이미 충분합니다. 가열 및 냉각 제어가 모두 필요합니다. |
| 온도 유지 구역 | 다이 헤드, 어댑터 및 다이 본체 | 용융강도 유지를 위해 압출부보다 약간 낮은 위치 |
경질 저발포 PVC 보드 압출의 경우 연구에 따르면 스크류 속도 38~42rpm, 다이 온도 180~190°C로 인해 보드 밀도가 낮아지고 셀 구조가 향상되는 참조 프로세스가 제시됩니다. 그러나 이는 단지 참고사항일 뿐입니다. 실제 생산량은 장비, 제형, 제품 두께에 따라 조정되어야 합니다.
다이 온도는 특히 문제가 됩니다. 너무 낮으면 용융물이 탄력을 잃어 보드가 찢어집니다. 너무 높으면 용융 강도가 떨어지고 기포가 파열되며 보드 표면에 보이드가 발생합니다.
압출 압력은 성공적인 발포의 핵심입니다. 압력이 충분하면 거품이 미세하고 조밀해집니다. 압력이 충분하지 않으면 기포가 크고 고르지 않으며 보드 표면이 손상됩니다. 메인 모터 전류와 다이 헤드 압력은 온도 제어의 신뢰할 수 있는 지표입니다. 가소화가 양호하면 전류와 압력이 모두 안정적입니다. 가소성이 좋지 않으면 압력이 변동하고 전류가 불안정해집니다.
나사 속도도 중요합니다. 속도가 높을수록 생산량은 높아지지만 용융 온도가 빠르게 상승하고 공정 제어가 더욱 까다로워집니다. 그러나 거품이 더 균일하고 표면 품질이 더 좋습니다. 속도가 너무 낮으면 가소성이 떨어지고 효율성이 떨어지며 보드 표면이 거칠어집니다. 또한 배럴과 다이 내 재료의 체류 시간을 모니터링해야 합니다. 너무 짧고 발포제가 완전히 분해되지 않아 보드 밀도가 높아집니다. 너무 길면 과도한 발포가 발생하여 기계적 특성이 저하됩니다.
압출기는 재료를 처리하기 위해 제작되었습니다. 하지만 이를 유지하지 않으면 대신 이익을 먹어치울 것입니다.
정기적인 잔여물 청소: 나사, 배럴 및 다이에 남아 있는 PVC 수지는 시간이 지남에 따라 경화되어 흐름 경로를 막고 부품을 마모시킵니다. 정지 및 냉각 후 관련 부품을 분해하고 제조업체가 권장하는 퍼징 컴파운드 또는 부드러운 도구를 사용하여 청소하십시오. 나사를 청소할 때에는 마모를 최소화하기 위해 주속도를 약 5rpm으로 줄이고, 압축 공기를 사용하여 피드 포트와 벤트 포트를 반복적으로 불어넣습니다.
| 징후 | 가능한 원인 | 시정 조치 |
|---|---|---|
| 보드가 부서지기 쉽고 쉽게 부서집니다. | 불량한 가소화; 낮은 모터 전류 | 구역 3~4 온도를 2~3°C 높입니다. 15~20분 정도 기다리세요 |
| 거친 보드 표면 | 다이 온도가 너무 높거나 너무 낮습니다. 용융 파괴 | 다이 온도를 조금씩 조정합니다(한 번에 ±2°C). |
| 고르지 못한 기포 구조 | 압출 압력이 부족합니다. 압력 변동 | 다이 온도를 확인하십시오. 스크린 팩이 막혔는지 확인하세요 |
| 변동하는 모터 전류 | 불안정한 가소화; 일관되지 않은 수유 | 공급 섹션 온도를 확인하십시오. 재료 공급 일관성 확인 |
| 보드 두께 변화 | 고르지 않은 운반 속도; 다이 립 간격이 균일하지 않음 | 운반 속도를 조정하십시오. 다이 립 조정 볼트를 확인하세요. |
| 냉각부에서 누수 | 씰이 마모되었습니다. 느슨한 피팅 | 씰을 교체하십시오. 냉각 라인 연결을 조이세요 |
PVC 폼 보드 압출 기술은 성숙되었습니다. 프레임, 나사, 온도 제어 시스템 등 제조업체가 모두 제작합니다. 차이점은 장비를 받은 후 특정 작업 현장 조건에 따라 온도, 속도, 압력 및 제제의 4가지 변수를 함께 조정할 수 있는지 여부에 있습니다.


